一、进口自酿啤酒设备的市场定位与核心优势
随着精酿啤酒在国内的快速普及,越来越多的酒吧、餐饮连锁和独立酿造工坊开始关注进口自酿啤酒机械。相比国产设备,进口设备在糖化效率、温控精度、酵母管理以及自动化程度上通常具有更成熟的技术积累。德国、意大利、美国和捷克是主要来源地,其设备设计强调卫生标准(如EHEDG认证)、模块化扩展和长期运行稳定性。对于中小型啤酒工厂而言,进口设备的核心价值不在于“贵”,而在于可重复的批次一致性与更低的长期维护成本。
二、自酿啤酒设备工厂的典型工艺配置
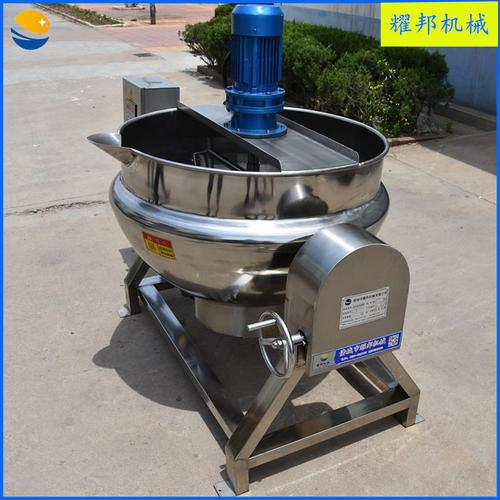
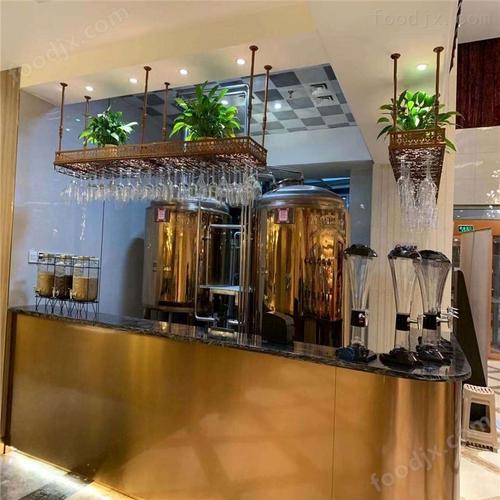
一个完整的自酿啤酒设备工厂通常包含糖化系统、发酵系统、制冷系统、清洗系统和灌装系统五大模块。进口设备往往以撬装或模块化形式交付,便于在有限厂房内快速部署。糖化段常见两器或三器组合(糖化锅、过滤锅、煮沸锅),配备变频搅拌与板换冷却;发酵段以锥形发酵罐为主,带夹套冷却和取样阀;制冷系统多采用乙二醇循环;CIP清洗系统则需覆盖所有接触面。对于同时生产食品类发酵产品的工厂,设备材质需满足食品级不锈钢316L或304标准,并具备可追溯的焊接记录。
三、食品机械与啤酒设备的兼容性设计
许多进口设备工厂同时提供食品机械产品线,这为跨品类生产提供了便利。例如,同一套糖化系统在调整工艺参数后可兼顾麦芽饮料、谷物发酵液等产品;灌装线可兼容玻璃瓶、PET瓶和易拉罐。兼容性设计的关键在于:管道坡度与排空能力、密封件材质(EPDM或硅胶)、以及清洗验证方案。进口设备通常提供完整的FAT(工厂验收测试)和SAT(现场验收测试)文档,帮助食品工厂通过SC认证和HACCP体系审核。需要注意的是,啤酒设备与一般食品机械在微生物控制要求上存在差异,采购时应明确交钥匙工程的范围与验证责任。
四、选型要点:产能、自动化与总拥有成本
选型进口自酿啤酒机械时,建议从四个维度评估:一是产能匹配,按日批次或周产量倒推糖化锅有效容积,避免“大锅小罐”造成的效率浪费;二是自动化等级,基础型仅需PLC温控,高阶型可集成配方管理、远程监控和批次报告;三是能耗与水耗,进口设备通常标注单位产品电耗和清洗用水量,应纳入总拥有成本(TCO)测算;四是备件与售后,确认国内是否有保税库或授权服务商,关键部件如板换密封垫、酵母添加泵的供货周期。对于食品机械工厂,还需评估设备对多品种切换的清洗时间,这对小批量多品类生产尤为关键。
五、工厂布局与安装调试实务
进口设备的工厂布局应遵循“单向流”原则:原料区、糖化区、发酵区、灌装区和成品区依次排列,避免交叉污染。糖化锅与发酵罐之间尽量缩短管路,减少死角和料液残留。发酵罐区需预留操作通道和取样空间,制冷机组应靠近发酵区以降低冷损失。安装阶段重点关注:基础水平度、管道焊接的惰性气体保护、以及电气柜的防护等级(建议IP65以上)。调试时应完成糖化收得率测试、发酵降温速率测试和CIP清洗验证,并保留所有传感器校准记录。进口设备供应商通常要求业主提前完成公用工程(蒸汽、压缩空气、冷却水)的容量确认,否则可能影响SAT进度。
六、运营维护与合规管理
进口自酿啤酒机械的长期稳定运行依赖于预防性维护体系。建议建立每日巡检(压力、温度、液位)、每周检查(密封件、搅拌减速机)和每批次清洗记录。食品机械部分需定期进行表面微生物采样,验证清洗效果。合规方面,啤酒生产涉及食品生产许可,设备台账、材质证明和清洗验证报告是审核重点。进口设备的海关商检证明和原产地证书应归档备查。对于希望拓展出口业务的工厂,还需关注设备是否符合目的国食品接触材料法规。进口设备的前期投入较高,但通过标准化工艺和规范化维护,可在三至五年内通过品质稳定性和损耗降低收回增量成本。